一条打印贴标线在凌晨两点卡住,操作员怪打印机,维修组换掉打印头,下周同样的故障又回来了。这类案例里,硬件大多没问题:碳带、面材和藏在下面的 inlay,从来就不是一套匹配的组合。
RFID 打印作业里真正失效的是什么
四类失效模式占了绝大多数工单,而从外面看它们长得很像。
- 图像被蹭掉或刮花,属于碳带到面材的附着问题。
- 条码印出来了但标签写不进去,属于 inlay 位置或能量问题。
- 前两百张完美,之后开始漂移,属于磨损或热量累积。
- 打印到一半报介质错误停机,通常是校准问题而不是耗材问题。
判断你到底属于哪一类只要十分钟;靠猜则要花掉一周的打印头。
蜡基、混合基、树脂基:按表面选,不按价格选
碳带等级不是质量阶梯,而是一张兼容性对照表。
- 蜡基便宜、能量低,适合室内短期使用的涂布纸标签。
- 混合基(蜡树脂)是 RFID 标签的默认选择,因为它在耐久性与写码能量预算之间取得平衡。
- 树脂基是合成材料、高温、化学品和长期户外暴露的必需品,同时需要更高能量。
- 在 RFID 标签上,更高能量不是免费的:芯片附近过热可能损伤 strap。
- 碳带宽度要与标签宽度留出余量,否则压辊和打印头边缘会不均匀磨损。
正确的问题从来不是「哪种碳带最好」,而是「哪种碳带能撑过这张标签的寿命」。
面材与下面的 inlay
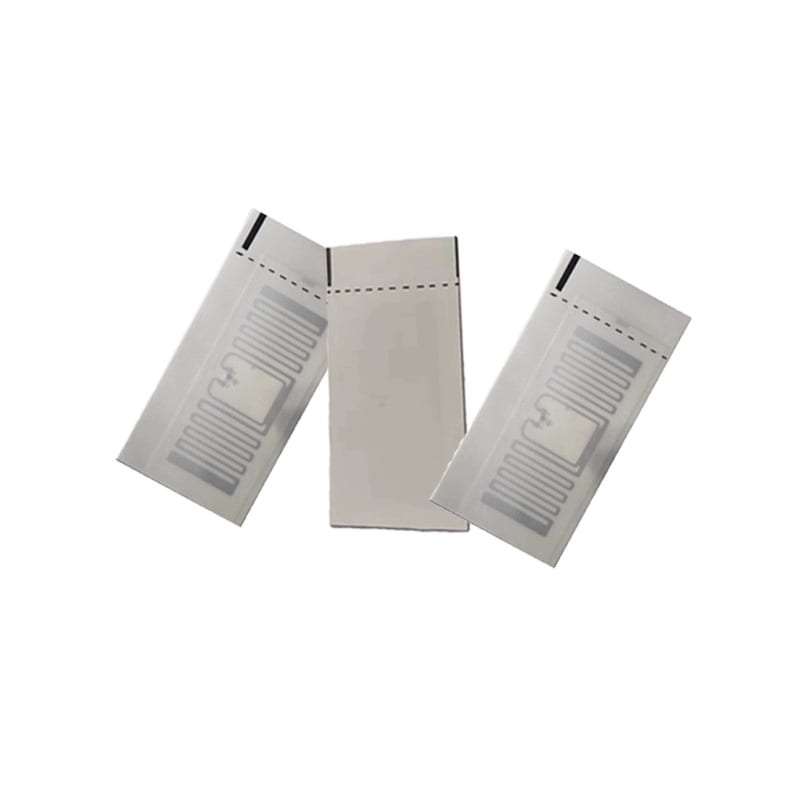
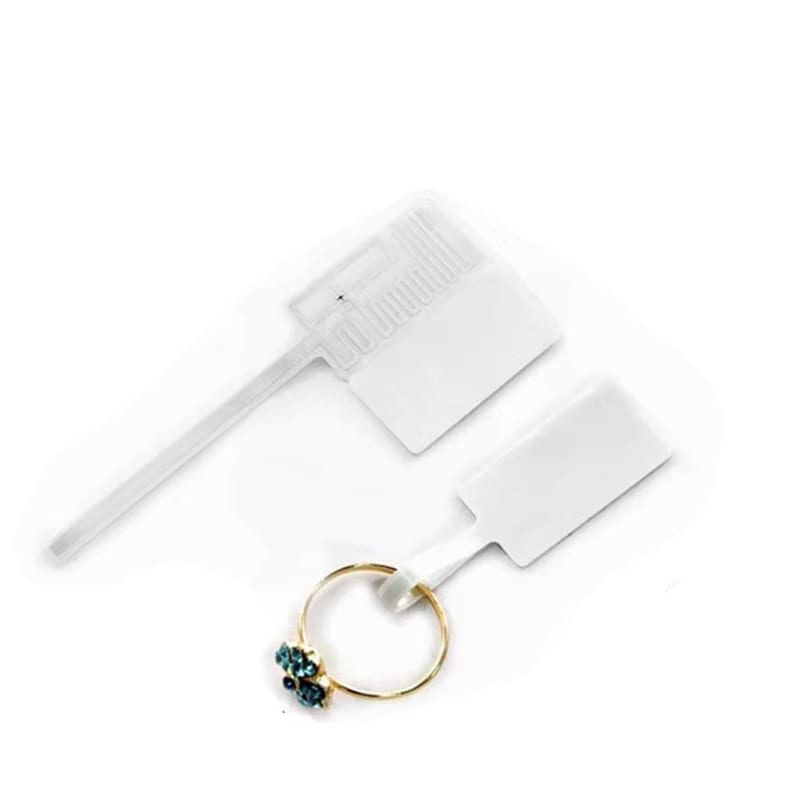
一张 RFID 标签是一个三明治,决定打印质量的那层,和决定读取距离的那层,并不是同一层。
- 涂布纸打印清晰、成本低,标签在室内短期使用完全够用。
- 合成面材耐潮耐磨,但需要树脂基碳带和更谨慎的能量设置。
- inlay 处在特定深度;过厚的胶层或过软的面材会把芯片推出最佳场区。
- 太硬的面材在曲面上会翘边,翘边的标签读不好。
- 分别索要 inlay 规格书和面材规格书;一张合并的「RFID 标签」规格会把两者都藏起来。
打印能量、驻留时间与写码窗口
热转印有一条很窄的舒适带,而写码从两侧同时挤压它。
- 打印能量要足够附着,又要低到不让 inlay 超过它的耐热范围。
- 速度与黑度相互牵制:为了产能提速,通常要加深,而加深就是升温。
- 写码器在固定位置工作;这个位置一旦漂移,标签就会间歇性失败,看起来像随机事件。
- 每次换卷都要重新校准标签间隙和写码位置,而不是一个班次校准一次。
- 按 SKU 记录能量与速度,这样「突然出现」的质量问题才能追溯到某次参数变更。
芯片位置比图案位置更重要
打印对位靠眼睛判断,写码对位靠良率判断,而良率不讲情面。
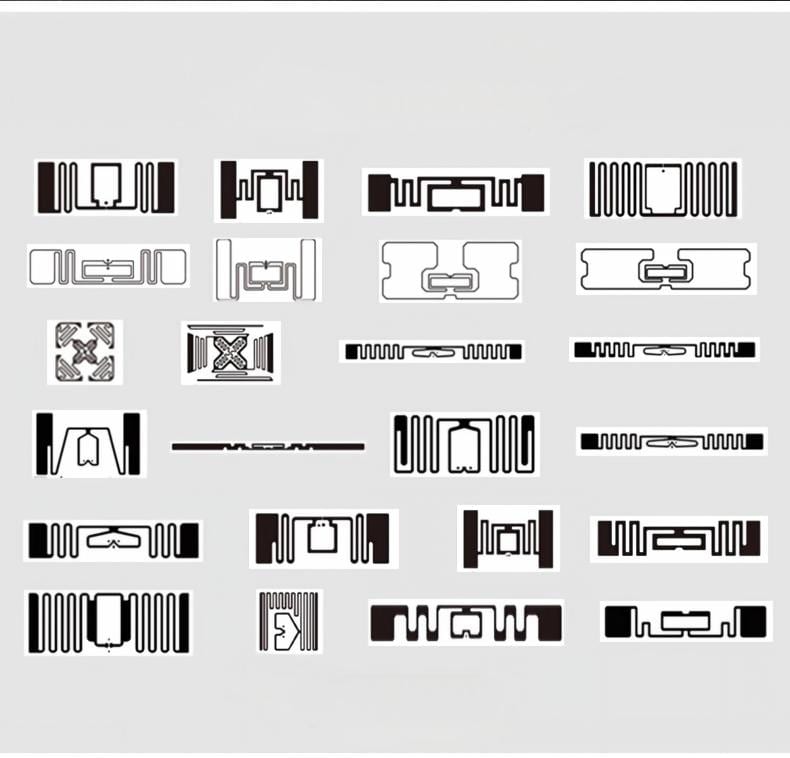
- 确认 inlay 天线中心相对标签边缘的位置,写码要对芯片,而不是天线中心。
- 小标签的容差只有一两毫米;卷材偏移会制造出缓慢而令人困惑的失败率。
- 首尾两张都要测,因为整卷的张力是变化的。
- 打印机支持的话,在标签离开机器前读回 EPC 做逐张验证。
- 失败的标签要立刻标记剔除;一张坏标签进了纸箱,就是以后的数据问题。
能预测现场寿命的测试
实验室测试很便宜,现场失效很贵,两者之间的差距就是一份测试方案。
- 附着:印刷后固化 24 小时再做胶带拉拔与刮擦,而不是刚下机就测。
- 耐磨:模拟真实搬运的摩擦测试,瓦楞纸箱和收缩膜不是一回事。
- 化学品:用环境里真实存在的溶剂,而不是一张通用耐性表。
- 环境:与运输仓储一致的高温、高湿和冷热循环,而不是实验台。
- 读取性能:在真实产品、真实距离上测读取率,且要在破坏性测试前后各测一次。
五项全过的耗材叫规格,过了三项的叫期望。
失效特征与它们的含义
有经验的操作员先看物理证据,再开工单。
- 碳带起皱意味着张力或供带轴偏斜,不是批次不好。
- 打印从左到右变淡意味着打印头压力或压辊磨损,不是墨的问题。
- 写码失败集中在卷材某一侧边缘,意味着横向位置误差。
- 整卷随机零星失败,通常是 inlay 品质问题,值得提出抽样索赔。
- 换卷后立刻出现的稳定失败,指向校准,应在下一卷之前解决。
一套耗材验证流程
这套流程短到没有任何理由跳过。
- 从三个批次各取一卷,而不是同一卷里取三张。
- 用生产速度和能量设置,每批打印并写码 200 张。
- 逐张读回验证 EPC,并按卷内位置记录失败。
- 对已打印样品做附着、耐磨与环境测试。
- 用真实读写器、真实距离读取成品标签并记录读取率。
- 把这套通过验证的组合冻结成物料号,任一要素变更就重新验证。
最后一步是组织最常跳过的,也正是「十二月的临时替代碳带」变成「三月的批量召回」的原因。在 RFID 产线上,耗材不是可互换的大宗物资,而是一个有容差预算的调校系统——这个预算比大多数采购部门以为的要小。