两支增益相同、功率相同、读写器相同的天线,会造出完全不同的读取区。差别来自极化——而它正是最常被按习惯而不是按测量来选择的参数。
极化到底是什么
极化描述电场振荡所在的平面。
- 线极化天线在一个平面上辐射,水平或垂直;与这个平面对齐的标签收得最好。
- 圆极化天线的场在旋转,因此任何旋转角度的标签都能收到。
- 圆极化分左旋与右旋,与其中一种匹配的标签,会被另一种「拒绝」。
- 标签相对线极化天线旋转 90 度,会失去大部分耦合——这就是经典的「一转到侧面就不读了」。
- 真实天线并不理想;所谓「椭圆极化」,是一支带一点圆极化容忍度、但增益更低的线极化天线。
诚实地谈那 3 dB
圆极化的 3 dB 损失是真实的,但它并不总是「损失」。
- 圆极化天线把能量分到两个正交分量上,每个分量只有一半功率:这就是那 3 dB。
- 与场对齐的标签只能部分收回这个损失;这是一个设计取舍,不是缺陷。
- 作为交换,你得到朝向容忍度——当标签朝向随机时,它远比 3 dB 值钱。
- 如果工艺能保证所有标签都对齐,线极化就白送你那几分贝。
- 只要有一枚标签可能被转动,圆极化在平均意义上就会大幅胜出。
各自在哪里赢
正确的选择跟随物流,而不是跟随规格书对比。
- 挂轨上的服装:标签以任意角度悬挂,圆极化几乎总是对的。
- 托盘通道门:纸箱朝向混杂,圆极化能容忍。
- 固定朝向的平面纸箱走传送带:线极化能让距离翻倍。
- 文档与档案追踪,标签平放:线极化效率高。
- 金属表面与液体:极化会与反射相互作用,两种都要测,不要假设。
读取区不是圆形
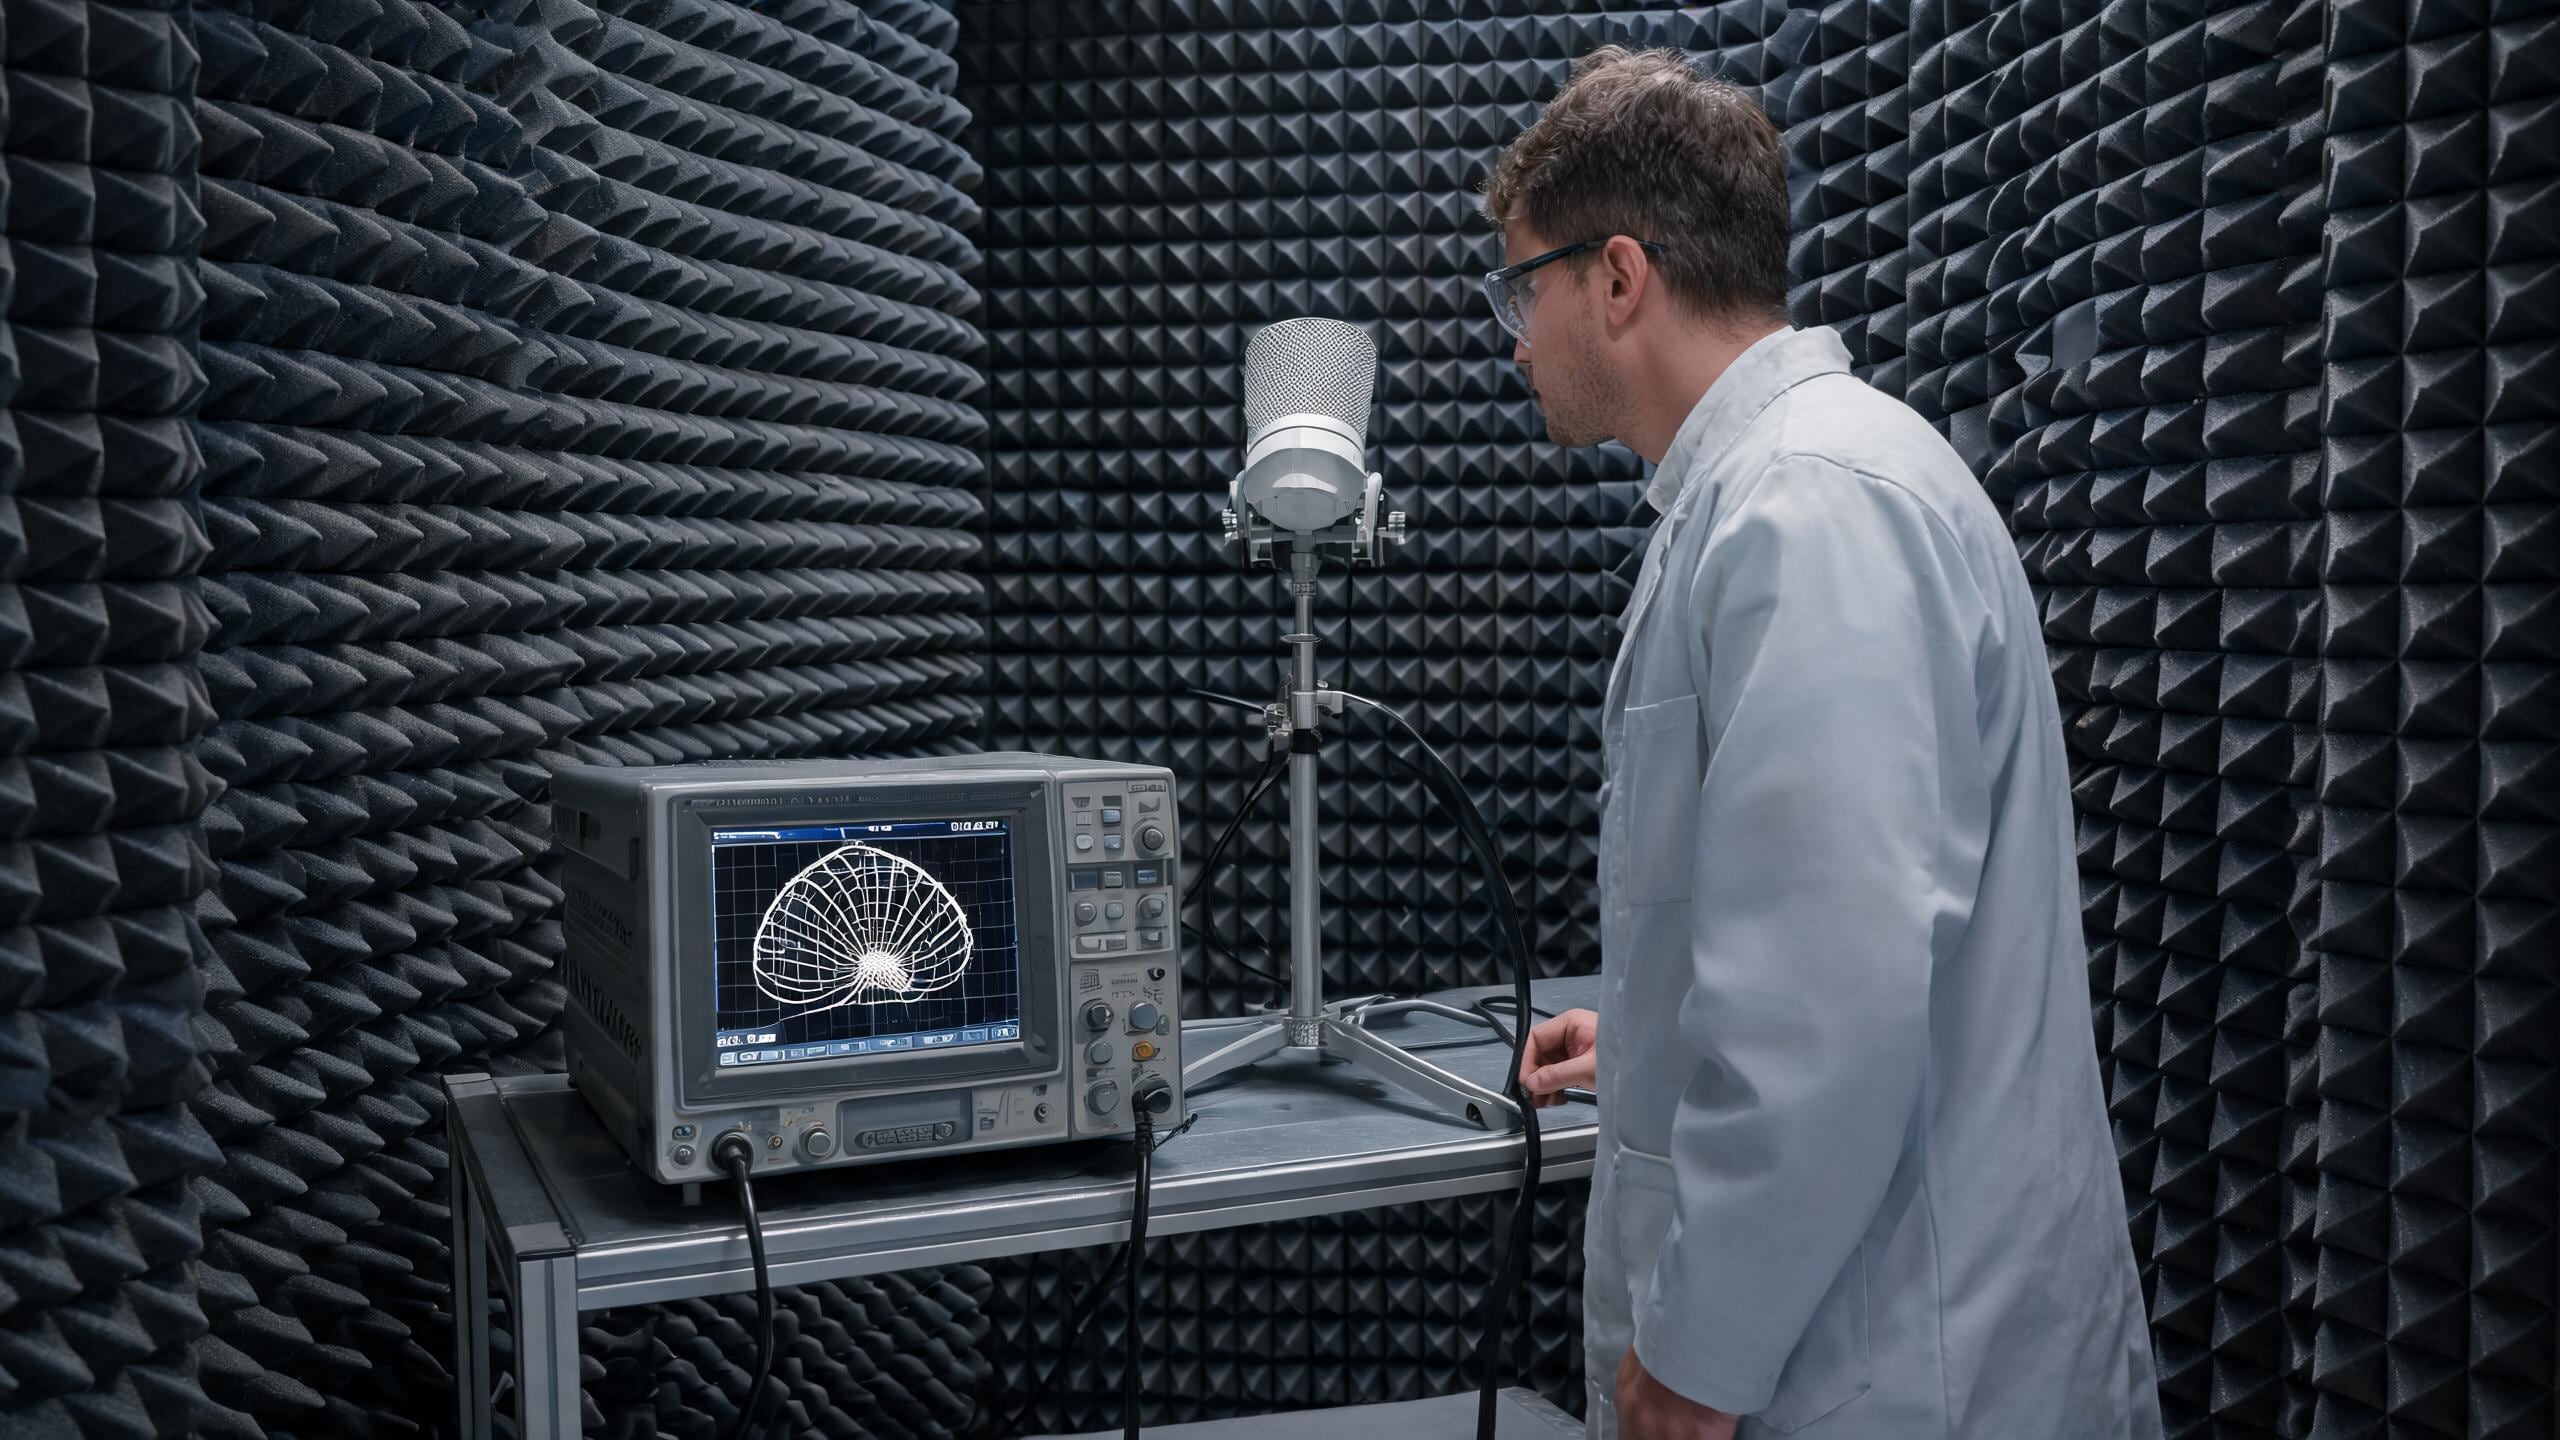
宣传册上的「读取区」是简化的俯视图,真实的读取区是一个三维波瓣。
- 增益越高主瓣越窄,所以高增益天线读得更远,但并不更宽。
- 旁瓣是真实存在的,隔壁货道读到的库存就是从那里来的。
- 把天线向下倾可以移动区域,往往比加功率更省。
- 混凝土与钢材通过反射改变波瓣;你在走廊里测出的区域,不是货架间的区域。
- 区域边界是渐变的,不是一条干净的线,这正是通道门需要去抖规则的原因。
在实践中控制读取区
读取区控制是一连串小决定的组合,而不是一个开关。
- 把功率设到满足工艺的最低值,然后带着货物去验证。
- 调整天线朝向,让主瓣顺着货物流动,而不是横穿边界。
- 用货架和钢材当屏蔽,零成本地消掉旁瓣读取。
- 除了空间上分隔,还要在时间上分隔;一个调度窗口就是最便宜的屏蔽。
- 用真正会放在那里的商品来测,因为空货架会让任何配置都显得漂亮。
标签是等式的一半
当天线朝向在箱内变化时,天线选型无法弥补。
- 纸箱里平放的标签,在堆叠后可能变成竖直,所以要为两种情形都设计。
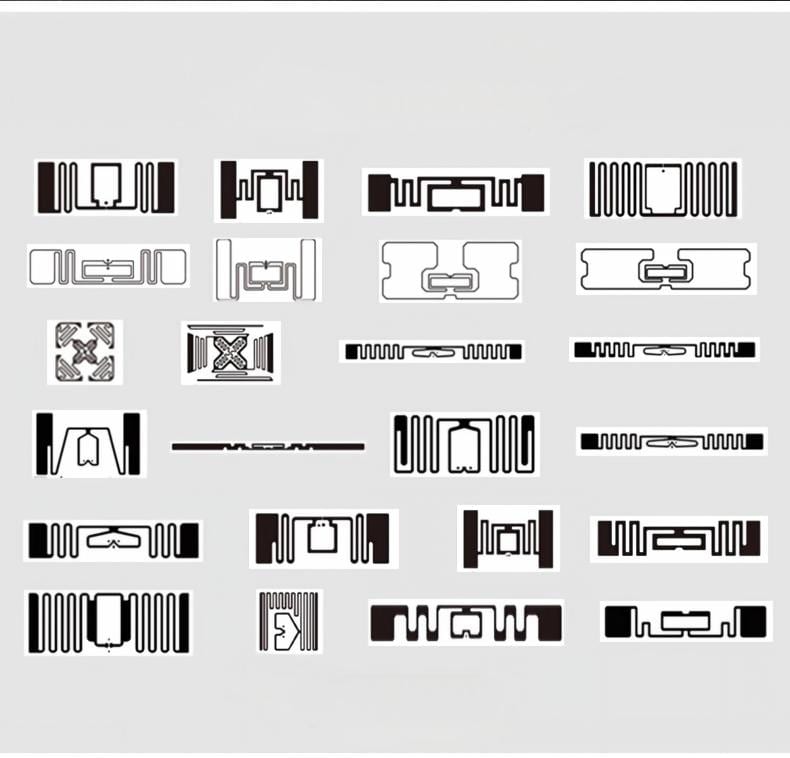
- 有些标签设计成对朝向不敏感,代价是距离或尺寸。
- 当朝向真正随机时,正交放置两枚标签可以稳定读取。
- 曲面上的标签会弯曲自身天线,导致谐振频率偏移。
- 把标签和天线作为一对来测;单独任何一方的规格都没有意义。
用测量代替争论
极化的争论,用一枚标签和一次走场十分钟就能结束。
- 固定读写器与天线,把测试标签旋转 360 度,记录每个角度的读取率。
- 放上商品再重复一次;商品对结果的影响比天线更大。
- 沿着目标区域的边界走,在两个轴向上标出读取停止的位置。
- 最高与最低货位都要测,因为垂直波瓣和水平波瓣同样重要。
- 在同一场次、同一台读写器上对比两支天线;比较规格书不等于比较硬件。
堆叠、套叠与垂直波瓣
在空货架上测出来的区域,对满货架一无所知。
- 堆叠的纸箱把标签放在不同高度,而垂直波束剖面决定哪一层能读到。
- 套叠会把平放标签变成竖直,而这正是线极化失效的地方。
- 密集库存会吸收能量,所以在自由空间测出的距离,一接触到货物就不成立。
- 标签挨得太近会互相失谐;区域紧张时,间距要大于厂商给出的最小值。
- 如果某一层系统性漏读,移动天线,而不是提高功率。
把选择写下来,让它在你之后依然有效
没有落成文字的天线决定,会被下一个人无意间推翻。
- 逐个通道门记录极化、增益、倾角、功率与安装高度,并附上从操作员视角拍的照片。
- 写明这套安装验证过哪些货物朝向、哪些没有验证。
- 记下被否决的备选方案与理由,否则下一位工程师会把争论从头再打一遍。
- 纸箱、标签或货架发生变化时重新验证,因为这三样是大多数区域退化的根源。
- 交接时每通道留一个实测读取率数字,日后的下滑就会显示为一条数据,而不是一句抱怨。
常见错误
这四个错误,在几乎每一个运行不佳的站点复盘中都会出现。
- 到处都选圆极化「为了保险」,然后抱怨平纸箱上的距离不够。
- 到处都选线极化「为了距离」,然后发现三分之一的库存读不到。
- 用加功率来修正极化错配,结果区域变宽、串读变多。
- 手持测试标签成功走过一次,就认定安装合格。
每一种情况的修法都一样:先定义标签实际会怎么贴、怎么朝向,再据此选天线,最后在地面上带真实货物确认一次。