Un proveedor de automoción no compra RFID porque sea interesante. Lo compra porque una auditoría de cliente exige trazabilidad a nivel de pieza, o porque el trabajo en curso se perdió en la planta y nadie sabía dónde estaba. La tecnología solo paga cuando se coloca donde las piezas realmente se acumulan.
Los cuatro lugares donde una etiqueta sobrevive
La mayor parte de una planta de automoción destruye etiquetas. Unos pocos puntos no.
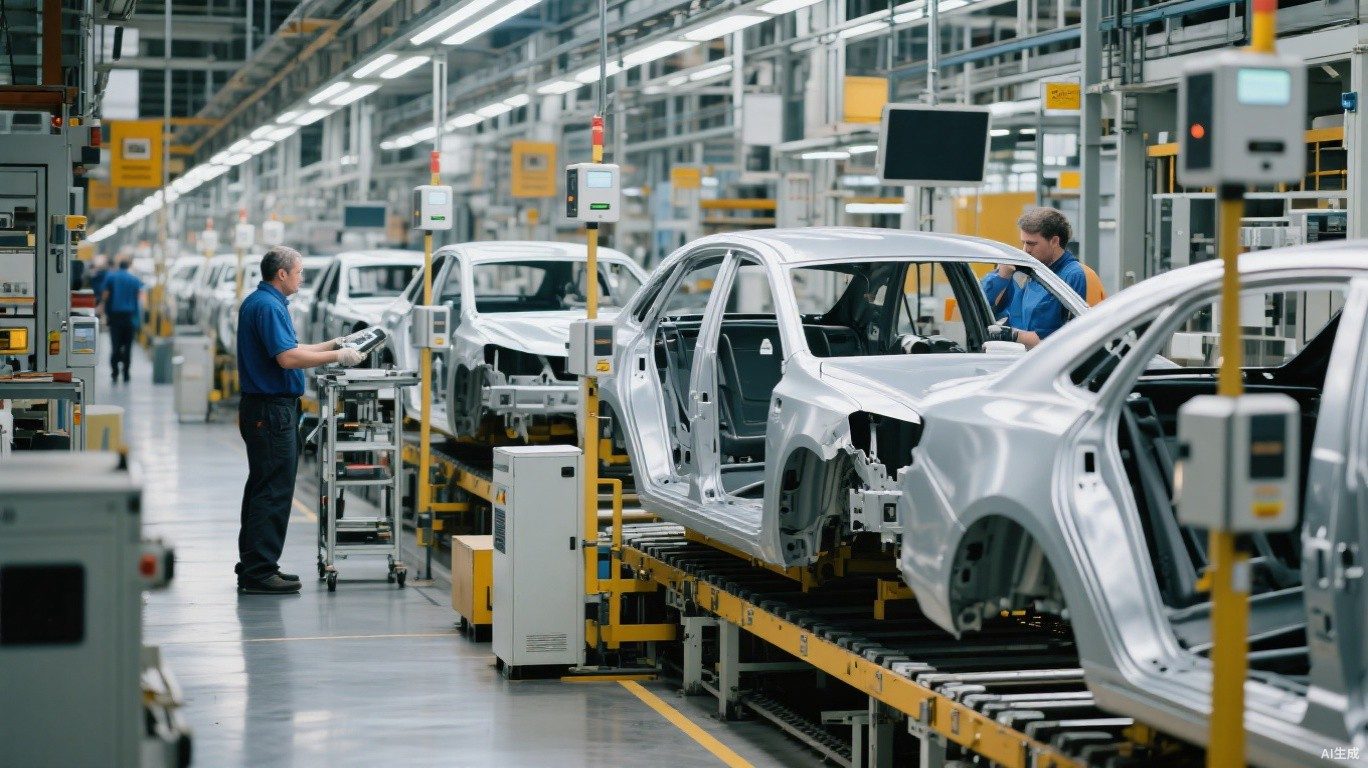
- La estampación es hostil: aceite, impacto y metal contra metal, pero una etiqueta en un bastidor sobrevive si está protegida.
- La carrocería tiene corrientes de soldadura y marcos metálicos, y ahí mueren discretamente casi todos los pilotos UHF.
- La pintura es lo más duro: hornos a 180 grados o más destruyen un inlay estándar.
- El montaje final es amable: contenedores plásticos, temperaturas moderadas y necesidad de confirmar la pieza correcta en el puesto correcto.
- Entre esas islas, las piezas esperan en buffers donde nadie lee, y ahí empieza el hueco de datos.
Elegir el nivel de etiquetado
La decisión más consecuente es si etiquetas la pieza, el contenedor de proceso o el embalaje.
- Etiquetar la pieza da la trazabilidad que pide el auditor y cuesta más por unidad.
- Etiquetar el contenedor de proceso sobrevive al proceso, porque el contenedor nunca entra al horno.
- Etiquetar el embalaje sirve para tornillería y componentes pequeños donde la etiqueta individual es absurda.
- Un modelo híbrido es normal: contenedor a través de pintura, pieza en montaje.
- Escribe el requisito de trazabilidad antes de elegir, porque pieza y pieza para artículos de seguridad son presupuestos distintos.
Sobrevivir al calor, la pintura y los químicos
Una etiqueta que falla en el horno se descubre una semana después, en una reclamación de calidad.
- Los inlays PET estándar se deforman a la temperatura de curado; las etiquetas de alta temperatura usan otros sustratos y otra fijación.
- El adhesivo suele fallar primero, no el chip; una etiqueta que se desliza no deja registro.
- El baño de cataforesis y los fosfatados atacan las etiquetas, así que hay que enmascararlas o moverlas.
- Los contenedores reutilizables necesitan etiquetas que sobrevivan a la limpieza, que es otra prueba distinta.
- Verifica la supervivencia leyendo después del proceso, no antes; una etiqueta puede parecer perfecta y estar muerta.
Leer en el entorno real
La planta es el peor entorno de RF en fabricación, y los puntos de lectura deben diseñarse para eso.
- Estanterías metálicas, soldadura y motores crean reflexiones que desplazan la zona decenas de centímetros.
- Las antenas a altura de cabeza leen la capa superior del bastidor y pierden el resto.
- La lectura manual en buffers es la respuesta pragmática para líneas de bajo volumen y alta mezcla.
- Un punto en el lateral de línea confirma la pieza antes de consumirse, que es el dato que el ERP necesita.
- Nunca diseñes un punto sin probarlo con el bastidor lleno, porque el vacío siempre funciona.
Visibilidad del trabajo en curso
El WIP es el número que discute todo jefe de planta, y suele ser invisible.
- Cuenta piezas que entran y salen de un buffer, y la diferencia es WIP sin que nadie recorra la planta.
- Las lecturas con hora dan tiempo de ciclo por operación, lo que expone el cuello real y no el supuesto.
- Alerta cuando una pieza excede su permanencia esperada, antes de convertirse en urgencia.
- Rastrea los bucles de retrabajo de forma explícita, porque una pieza que vuelve rompe todo modelo lineal.
- Publica el WIP en una pantalla de planta; la visibilidad cambia conductas más rápido que cualquier informe.
Trazabilidad que satisface una auditoría
Un auditor no quiere una base de datos; quiere seguir una pieza desde la materia prima hasta el envío.
- Vincula la etiqueta al número de serie en la primera operación donde la pieza se identifica individualmente.
- Registra cada transición de puesto con hora, puesto y operario o máquina, no solo el montaje final.
- Mantén lote de proveedor y colada asociados al registro de la pieza, porque los recalls son por lote.
- Conserva registros durante el periodo que exige la norma y prueba la recuperación con una referencia real.
- Demuestra la cadena con un simulacro: elige una pieza enviada, camina hacia atrás y comprueba si los datos aguantan.
Integración con ERP y MES
El dato RFID no vale nada si llega como un fichero que nadie abre.
- Reporta consumo en el punto de uso, para que el backflush coincida con la realidad y no con el plan.
- Escribe las confirmaciones de puesto directamente en la orden, para que el avance sea real y no de fin de turno.
- Mantén el identificador de etiqueta como atributo del lote de producción, no como tabla separada.
- Gestiona las excepciones en el sistema, no en una hoja que mantiene un supervisor.
- Concilia cada noche entre el sistema de etiquetas y el ERP, e investiga cada diferencia sin explicación.
El retorno honesto
Los números son atractivos pero vienen de mecanismos concretos, y conviene nombrarlos.
- La reducción de WIP viene de saber dónde están las piezas, lo que frena el pedido duplicado por si acaso.
- El ahorro de mano de obra viene de sustituir escaneos manuales y hojas de ruta.
- La reducción de coste de calidad viene de un confinamiento más rápido al detectar un defecto.
- La infraestructura es coste fijo por punto de lectura, así que el caso mejora con volumen por línea.
- Empieza con una línea y un dolor, luego extiende; las plantas que arrancan con un plan global se atascan en el segundo taller.
El patrón que funciona es poco glamuroso: etiqueta donde la etiqueta sobrevive, lee donde se decide y deja que el ERP consuma solo los eventos sobre los que puede actuar.
Dónde se rompe el modelo de datos
Casi todos los despliegues fallidos no fallaron en la antena, sino en el esquema.
- Tratar el contenedor de proceso como unidad de trazabilidad y descubrir luego que el auditor quiere la pieza.
- Guardar eventos de puesto sin una identidad estable de pieza, así que unirlos después es adivinar.
- Modelar el retrabajo como secuencia lineal y descubrir piezas que visitan un puesto tres veces.
- Olvidar el lote del proveedor en el registro de la pieza, lo que rompe toda consulta de recall.
- Contar lecturas en lugar de piezas, lo que infla el WIP cada vez que un bastidor pasa dos veces.
Fija el modelo de datos antes del piloto, porque es la parte de un proyecto RFID que resulta caro cambiar con la línea en marcha.